电 话:139-58599209
联系人:姚洪林
网 址:www.xfzqkj.com
地 址:湖北省恩施市咸丰县忠堡镇工业园
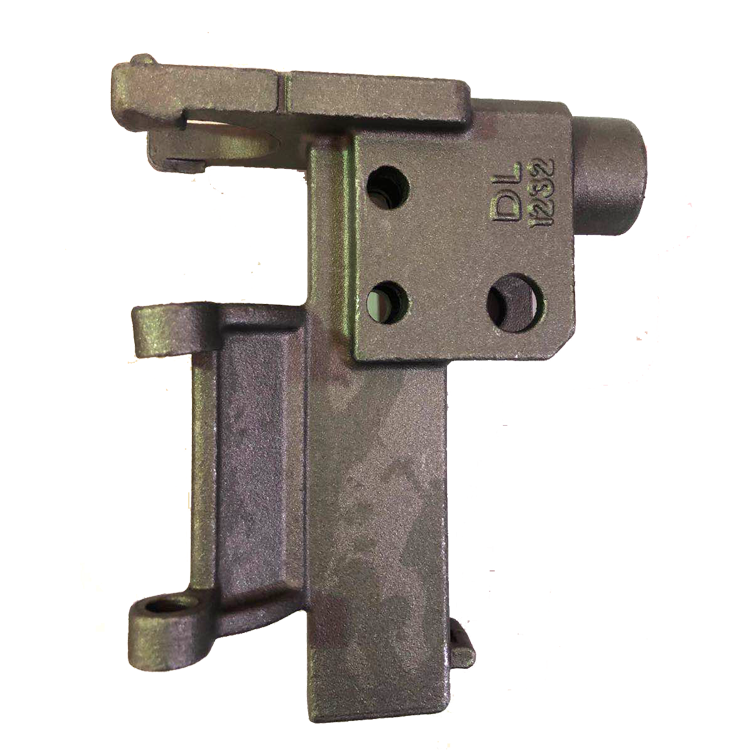
硅溶胶/有机硅改性丙烯酸树脂复合材料的制备由丙烯酸和丙烯酸酯类或甲基丙烯酸酯和其他烯基单体共聚而成的产物即为丙烯酸树脂,以它为成膜基料的涂料称为丙烯酸树脂涂料[1]。江苏工业缝纫机配件毛坯批发丙烯酸树脂具有成膜性、保色性好,光泽高,粘结性能优异等优势,丙烯酸树脂涂料有优良的耐候、耐污染和耐溶剂性,应用广泛。但是丙烯酸树脂在特定的场合存在一定的缺陷,如硬度偏低、附着力差、机械强度不好和热稳定性欠佳等,限制了它的进一步应用,因此,有许多学者对其进行改性研究,报道了众多的改性方法[2-4]。
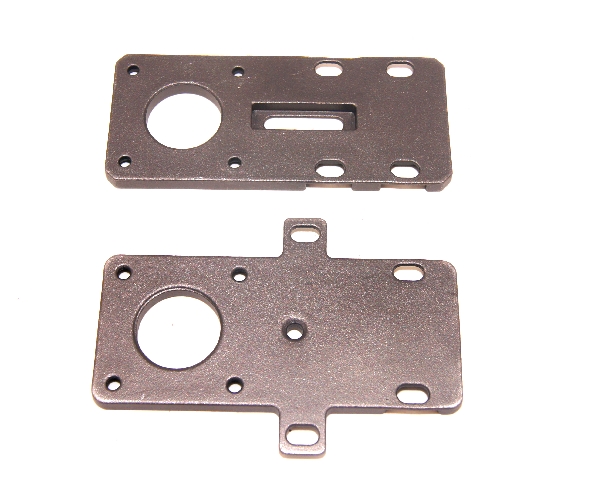
精密铸造的迅速发展是依靠技术发展和进步取得的,对熔模铸造发展有较大影响的新材料、新工艺、新技术很多,如水溶型芯、陶瓷型芯、金属材质改进、大型铸件铸造技术、江苏工业缝纫机配件毛坯批发钛合金精铸、定向凝固和单晶铸造、过滤净化、热等静压、快速成形、计算机在熔模铸造中应用、机械化自动化等。随着技术发展,熔模铸造已可以生产恒大、更精、更薄、更强的产品。目前精密铸造是所有铸造方法中最精确的一种成型方法,且可重复性好,铸件只需少量的加工。精密铸造首先需要设计和制作蜡模或其它可消失模用的模具,铸件的复杂程度和尺寸大小。一般要花几周到几个月时间。
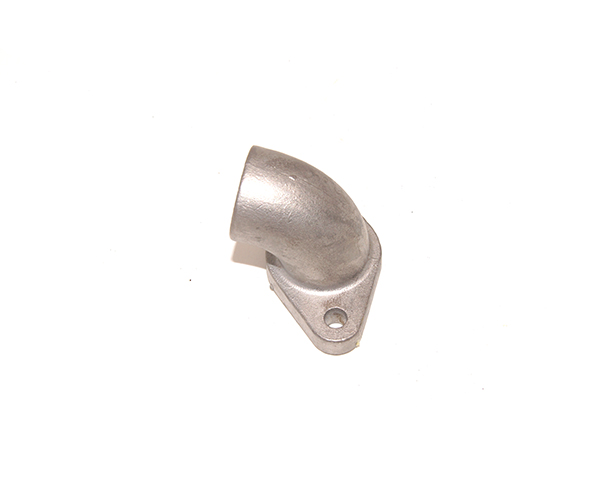
快速成型技术在精密铸造中的应用可以分为三种情况,一是成型蜡模或消失模,即精铸用原型,用于复杂铸件的小批量生产。江苏工业缝纫机配件毛坯批发产品开发或试制件。二是直接型壳法,用于小量生产。三是快速成型蜡模模具即母模,用于大批量生产。这些方法解决了传统方法的蜡模制造瓶颈问题。蜡模的激光快速成型(SLS法)使用的造型材料为石蜡粉末,其工艺过程是先在工作台上铺上一层粉末,在计算机控制下用激光束有选择地进行烧结(零件的空心部分不烧结,仍为粉末材料),被烧结部分便固化在一起构成零件的实心部分。一层完成后再进行下一层。新一层与其上一层被牢牢地烧结在一起。
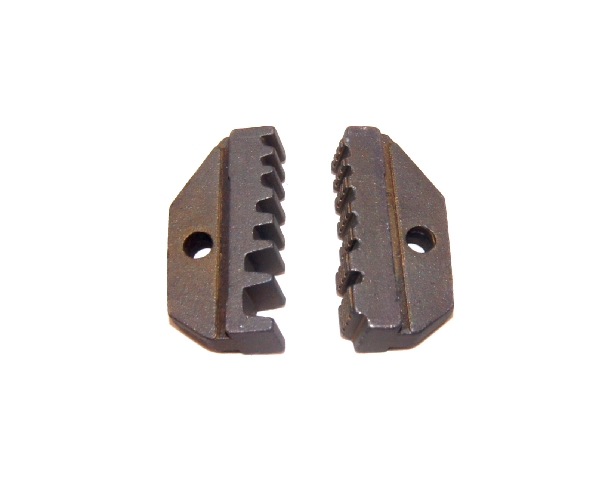
合金铸件技术发展使熔模铸造不仅能生产小型铸件,而且能生产较大的铸件,最大的合金铸件的轮廓尺寸以近2 m,而最小壁厚却不到2mm。江苏工业缝纫机配件毛坯批发同时熔模铸件也更趋精密, 除线形公差外,零件也能达到较高的几何公差.熔模铸件的表面铸造角度值也越来越小,可达到Ra 0.4μm。 陶瓷型铸造: 用陶瓷浆料制成铸型生产铸件的铸造方法。陶瓷浆料由硅酸乙精铸件酯水解液和质地较纯、热稳定性较高的细耐火砂如电熔石英、精铸件锆英石、刚玉等混合而成。为使陶瓷浆料在短时间内结胶,常加入氢氧化钙或氧化镁作为催化剂。
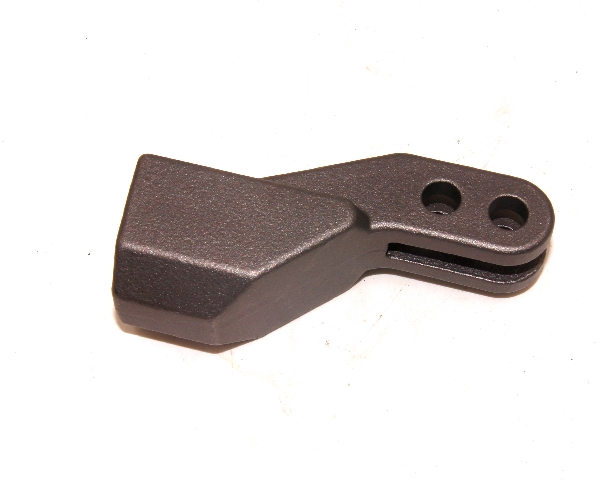
1. 如何防止精密铸件表面的麻点·?在这种情况下,如果你想实现上述目标,那么,有一些预防措施,具体有以下几点:1:对所用材料的质量,应有保证,至少应使用质量合格的材料。此外,它应严格按照流程规范和操作要求,而且不应该有错误的操作,以免影响铸件质量。措施二:对一些助剂或添加剂的选择,既要保证具有良好的使用效果,同时,又要避免出现各种问题,因此,在其用量和使用等以上方面,都是要严格控制好,不能有一点偏差。江苏工业缝纫机配件毛坯批发2. 对于精密铸件,这种铸造方法与传统的铸造方法有什么区别吗?另外,这种铸件的基本要求是什么?精密铸造,它的铸造方法是为了精密铸造,所以,它和传统的铸造方法有一些区别,所以这两者是不同的。对于这种铸造类型,最基本的要求是铸件表面要干净,没有砂、皮、皮瓣和铸造结节等缺陷。3.如果在精密铸件中出现胀铁或漏铁,具体原因是否与铸件本身有关?对于精密铸件,如果出现鼓铁或漏铁,具体原因是铸件本身,可能是由于模壳强度不足,或使用了错误的粘合剂。在这种情况下,答案是肯定的。
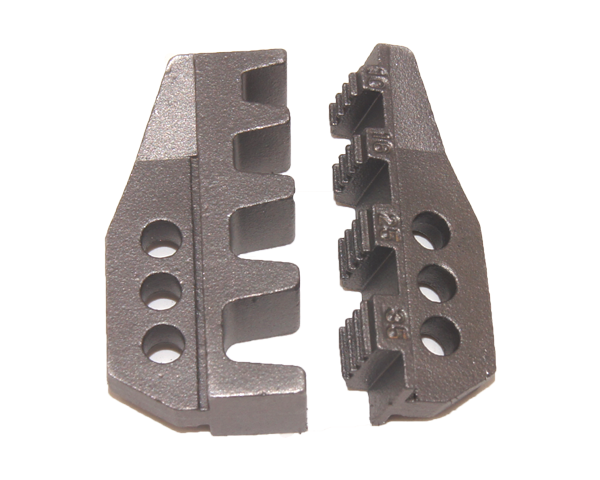
精密铸造的迅速发展是依靠技术发展和进步取得的,对熔模铸造发展有较大影响的新材料、新工艺、新技术很多,如水溶型芯、陶瓷型芯、江苏工业缝纫机配件毛坯批发金属材质改进、大型铸件铸造技术、钛合金精铸、定向凝固和单晶铸造、过滤净化、热等静压、快速成形、计算机在熔模铸造中应用、机械化自动化等。随着技术发展,熔模铸造已可以生产恒大、更精、更薄、更强的产品。目前精密铸造是所有铸造方法中最精确的一种成型方法,且可重复性好,铸件只需少量的加工。精密铸造首先需要设计和制作蜡模或其它可消失模用的模具,铸件的复杂程度和尺寸大小。